Emulsja olejowa a olej przepracowany — dlaczego zakład powinien rozróżnić je przed odbiorem
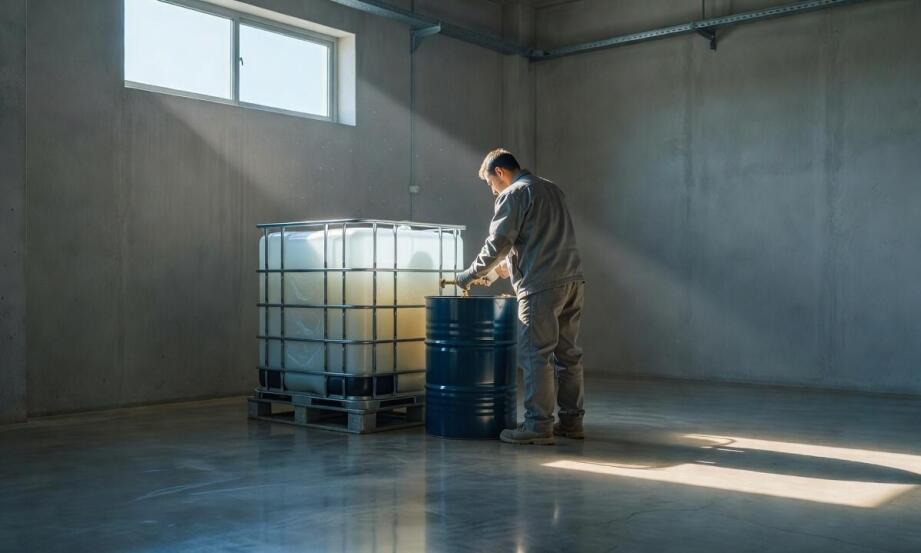
Zakłady produkcyjne, parki maszynowe i warsztaty regularnie generują zanieczyszczenia płynne, które na pierwszy rzut oka wyglądają podobnie. Ciemna, mętna ciecz w zbiorniku zlewczym może być jednak zupełnie innym materiałem w świetle przepisów środowiskowych i wymagań technologicznych. Emulsja olejowa oraz klasyczny olej przepracowany często powstają w tych samych halach, ale ich właściwości fizykochemiczne dyktują odmienne zasady postępowania. Brak wczesnego rozpoznania tych dwóch strumieni zanieczyszczeń prowadzi do błędów w magazynowaniu, co bezpośrednio przekłada się na trudności podczas przekazywania ich uprawnionym podmiotom. Prawidłowa identyfikacja na etapie powstawania ułatwia logistykę i zapobiega nieodwracalnemu skażeniu całej partii zebranego materiału.
Jak rozróżnić emulsję olejową od oleju przepracowanego?
Mieszaniny powstające w procesach obróbki metali różnią się strukturalnie od smarów zlewanych z układów napędowych. Emulsja olejowa to najczęściej układ wielofazowy, w którym drobne krople oleju są zawieszone w wodzie przy udziale specjalnych emulgatorów. Jej głównym zadaniem jest chłodzenie i smarowanie narzędzi skrawających. Skatalogowana najczęściej pod kodem 12 01 09*, ciecz ta wykazuje skłonność do rozwarstwiania się po dłuższym postoju. Z kolei typowy olej przepracowany pochodzi z układów smarowania silników, skrzyń biegów czy pomp. Reprezentuje on grupę odpadów 13 02 i składa się z jednorodnej bazy olejowej zanieczyszczonej opiłkami metali oraz produktami spalania, bez znacznej domieszki wody.
Różnice w składzie narzucają rygorystyczne podejście do segregacji. Przypadkowe zmieszanie emulsji z czystym olejem przepracowanym trwale zanieczyszcza partię surowca, blokując możliwość jego skutecznej regeneracji w rafineriach. Obecność wody w stężonym oleju zaburza procesy odzysku, dlatego wymaga on wyizolowanej przestrzeni. Miejsca zrzutu z maszyn CNC mogą wskazywać na potrzebę wydzielenia osobnej strefy gromadzenia chłodziw. Zakłady stosują w tym celu dedykowane, szczelne zbiorniki, które zabezpieczają otoczenie przed wyciekami i umożliwiają bezpieczne pobranie próbek przez operatorów logistycznych.
Kiedy emulsje wymagają czyszczenia separatora przed odbiorem?
Gromadzenie zanieczyszczeń ropopochodnych w instalacjach podziemnych lub naziemnych wiąże się z obowiązkiem okresowego serwisu tych urządzeń. Konieczność czyszczenia separatora nie jest jednak automatyczna przy każdej partii emulsji, lecz zależy od stopnia nagromadzenia stałych osadów, proporcji wody technologicznej oraz typu samej instalacji. Jeśli system odwadniający wychwytuje duże ilości szlamu i zawiesin z myjni przemysłowych czy ciągów technologicznych, urządzenie separujące ulega szybkiemu zamuleniu. W takich sytuacjach standardowe wypompowanie górnej warstwy filmu olejowego okazuje się niewystarczające do przywrócenia pełnej sprawności układu.
Przeczytaj również: Zużyty olej i chłodziwo w zakładzie — kiedy stają się odpadem i co dalej
Przekazanie zmagazynowanych substancji uprawnionemu podmiotowi wymaga zaplecza technicznego o dużej wydajności. Zlecając odbiór odpadów przemysłowych w Wielkopolsce, przedsiębiorstwa opierają się na flocie przystosowanej do pracy z materiałami niebezpiecznymi. Firma DMPOL obsługuje zakłady produkcyjne, wykorzystując do tego celu specjalistyczne cysterny ADR w klasie L4BH, co ułatwia podjęcie ładunku bezpośrednio z terenu klienta. Posiadanie zatwierdzonych decyzji środowiskowych pozwala na legalny transport wyselekcjonowanych odpadów płynnych. Kompleksowa usługa często obejmuje fizyczne wybranie szlamu z dna separatora oraz mycie hydrodynamiczne ścianek zbiornika, przygotowując infrastrukturę do dalszej pracy.
Logistyka zanieczyszczeń poprodukcyjnych opiera się na precyzyjnych procedurach kwalifikacyjnych. Rozdzielenie strumieni emulsji wodno-olejowych i czystych olejów przepracowanych determinuje całą późniejszą ścieżkę transportową oraz wybór metody unieszkodliwiania. Zakłady, które od początku procesu wdrażają jasne zasady segregacji i inwestują we właściwe pojemniki, chronią wartość surowców wtórnych. Regularna kontrola stanu separatorów oraz współpraca z przewoźnikiem dysponującym sprzętem ciśnieniowym zapewniają ciągłość pracy maszyn. Przestrzeganie tych standardów to podstawa utrzymania bezpieczeństwa ekologicznego i spełnienia wymogów prawnych nałożonych na wytwórców odpadów.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

Ekoprod Spółka z Ograniczoną Odpowiedzialnością
Utylizacja
woj. śląskie41-905 Bytom, Konstytucji 61
-

-

-

Przeczytaj także
-
 Energia odnawialna
Energia wodna: jakie są wady i zalety elektrowni wodnych?
Energia wodna to energia kinetyczna płynącej wody, zazwyczaj przetwarzana na energię elektryczną. Jak dokładnie przebiega proces jej powstawania? Jak jest wykorzystywana? Jakie są wady i zalety...
-
 Energia odnawialna
Czy istnieją ograniczenia prawne dotyczące montażu paneli słonecznych na dachach?
Energia słoneczna zyskuje na popularności, a panele fotowoltaiczne coraz częściej pojawiają się na dachach domów, firm i budynków rolniczych. Montaż tych urządzeń to sposób na redukcję kosztów...
-
 Oczyszczanie i recykling
Jakie kary grożą za nieautoryzowany wywóz odpadów przemysłowych?
Nieautoryzowane wyprowadzanie gruzu z terenu budowy może prowadzić do poważnych konsekwencji prawnych i finansowych. Czy warto ryzykować, mając na uwadze surowe przepisy oraz wysokość kar?...
-
 Oczyszczanie i recykling
Czy sprężyny mogą podlegać procesom recyklingu?
Sprężyny powstają z prętów stalowych i drutu, a więc mogą zostać oddane do recyklingu. Metal to cenny surowiec, który można wielokrotnie przetwarzać bez strat na jakości. Recykling polega na odzysku...