Dlaczego akumulatory ołowiowe, AGM i żelowe wycenia się inaczej w skupie
Spis treści
- Co ocenia się przed przyjęciem partii złomu?
- Pochodzenie odpadów a zasady ich klasyfikacji
- Doczyszczanie a bezpośredni odzysk materiału
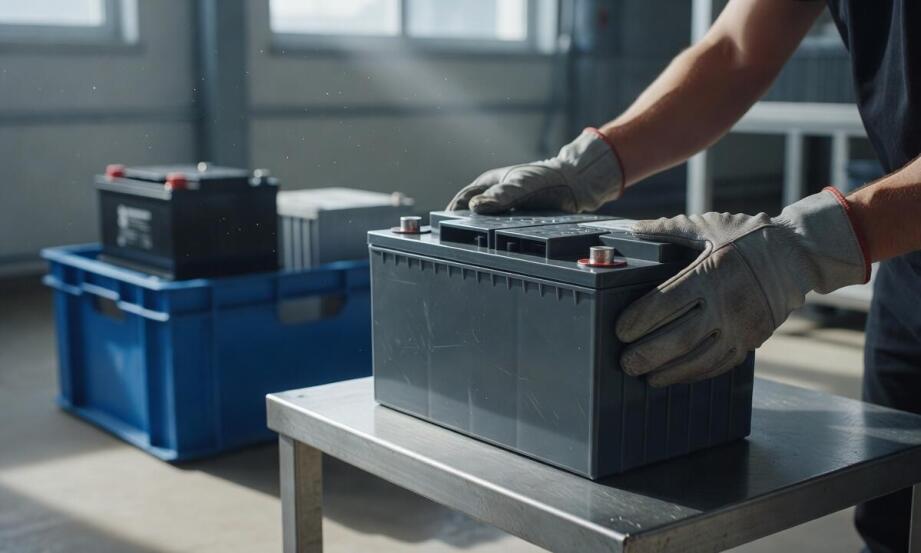
Zużyty akumulator samochodowy lub przemysłowy rzadko stanowi jednorodny materiał, co bezpośrednio przekłada się na jego ostateczną wycenę po wycofaniu z eksploatacji. Choć z pozoru większość tych urządzeń wygląda niemal identycznie, ich wewnętrzna konstrukcja, stan techniczny oraz rodzaj zastosowanego elektrolitu decydują o nakładzie pracy potrzebnym do bezpiecznego odzyskania cennych surowców. Klasyczne baterie z ciekłym kwasem, warianty z matą szklaną oraz pakiety żelowe różnią się architekturą wewnętrzną, co wymusza zastosowanie odmiennych technologii cięcia obudów i separacji wypełnienia. Zróżnicowane koszty przetwarzania różnych typów ogniw sprawiają, że zakłady recyklingu elastycznie dopasowują uśrednione stawki w zależności od dostarczonej partii towaru. Podstawowym kryterium opłacalności operacji pozostaje ilość czystego ołowiu oraz twardych tworzyw sztucznych, które można z zyskiem i bez stwarzania zagrożenia zawrócić do obiegu przemysłowego.
Jak konstrukcja i stan ogniw wpływają na opłacalność?
Standardowe akumulatory ołowiowo-kwasowe opierają się na płynnym elektrolicie, który stosunkowo łatwo usunąć na początkowym etapie drenażu. Inaczej wygląda obróbka nowocześniejszych rozwiązań konstrukcyjnych. W technologii AGM kwas pozostaje wchłonięty w gęstą matę z włókna szklanego, natomiast w modelach żelowych przybiera postać gęstej pasty z dodatkiem krzemionki. Te parametry fizykochemiczne determinują zawartość odzyskiwalnego metalu w stosunku do całkowitej masy urządzenia. Obecność nasączonej maty szklanej w akumulatorach AGM znacząco spowalnia mechaniczny rozdział frakcji na etapie kruszenia, wymuszając dłuższą pracę maszyn tnących i wyższe zużycie energii. Podobne trudności sprawiają pakiety żelowe, które wymagają innej kalibracji pomp odsysających w trakcie opróżniania komór.
Przeczytaj również: Co zrobić ze starym akumulatorem?
Wstępna ocena wartości dostarczonego sprzętu odbywa się jeszcze przed umieszczeniem ładunku na wadze towarowej. Klasyfikatorzy weryfikują typ konstrukcji, ogólny stopień zużycia oraz kompletność urządzenia. Brak kluczowych elementów, takich jak ołowiane klemy czy fragmenty górnej pokrywy, natychmiastowo obniża szacowaną masę użytecznego surowca. Ogromne znaczenie ma również stan samej obudowy wykonanej z polipropylenu. Pęknięcia lub głębokie odkształcenia plastiku sugerują możliwe ubytki w strukturze wewnętrznej płyt, co zmusza techników do zrewidowania wstępnej wyceny. Dlatego profesjonalnie działający skup akumulatorów w Toruniu drobiazgowo kalkuluje proporcję realnie odzyskiwanego ołowiu do kosztów logistyki i bezpiecznego zagospodarowania trudnych zanieczyszczeń.
Przeczytaj również: Czy akumulatory nadają się do recyklingu?
Ryzyka środowiskowe a procedura klasyfikacji baterii
Kondycja fizyczna dostarczonego materiału potrafi diametralnie zmienić rynkową opłacalność jego przetworzenia. Silna korozja zewnętrznych złączy, widoczne wycieki żrącego kwasu oraz obecność obcych domieszek zmuszają odbiorców do drastycznej obniżki stawki, a w skrajnych sytuacjach skutkują całkowitą odmową przyjęcia ładunku. Rozszczelnienie plastikowej powłoki podnosi ryzyko skażenia gleby i wód gruntowych, co wymusza użycie specjalistycznych sorbentów i kłopotliwych w obsłudze pojemników awaryjnych. Przepisy kategoryzują tego typu odpady wyjątkowo restrykcyjnie. Jako niebezpieczne dla otoczenia sklasyfikowane są między innymi baterie i akumulatory ołowiowe, widniejące w oficjalnych rejestrach pod kodem 16 06 01*. Ten typ ładunku wymaga rygorystycznych procedur związanych z przechowywaniem oraz rzetelną ewidencją na każdym etapie przewozu.
Przeczytaj również: Recykling akumulatorów krok po kroku
Po poprawnej weryfikacji i zważeniu partii rozpoczyna się złożony cykl przygotowania ładunku do transportu. Zajmujące się profesjonalnym recyklingiem Toruńskie Surowce Wtórne organizują odbiór trudnych odpadów, wykorzystując do tego przystosowaną flotę pojazdów oraz atestowane kontenery kwasoodporne. Zabezpieczony materiał trafia ostatecznie do wyspecjalizowanych instalacji przeróbczych. Cykl technologiczny obejmuje drenaż resztek elektrolitu, mechaniczne rozdrabnianie w młynach młotkowych oraz flotacyjną separację ciężkiego ołowiu od lekkich polimerów. Ostatni etap stanowi chemiczna neutralizacja pozostałości kwasu siarkowego do postaci użytecznych soli przemysłowych, co całkowicie niweluje zagrożenie toksykologiczne.
Ostateczna kalkulacja finansowa za zdany sprzęt opiera się na precyzyjnym bilansie materiałowym. Wartość przetopionego z kratek ołowiu oraz odzyskanego polipropylenu musi zrekompensować wyższe wydatki na bezpieczny transport, zmechanizowany demontaż i chemiczną obróbkę niebezpiecznych substancji. Prawidłowo przeprowadzony cykl separacji frakcji trwale oddziela toksyczne komponenty od surowców wtórnych, pozwalając na odzyskanie do 99 procent masy całego urządzenia. Taki standard operacyjny radykalnie obniża ryzyko ekologiczne oraz gwarantuje powrót czystych metali do hut, zamykając obieg gospodarczy w branży motoryzacyjnej zgodnie z aktualnymi wymogami.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-
-
Ekoprod Spółka z Ograniczoną Odpowiedzialnością
Utylizacja
woj. śląskie41-905 Bytom, Konstytucji 61
-
-

Przeczytaj także
-
 Budownictwo ekologiczne
Jakie zalety ma przydomowa oczyszczalnia bio?
Czy wiesz, że przydomowa oczyszczalnia ścieków może okazać się korzystnym rozwiązaniem zarówno dla domów jednorodzinnych, jak i gospodarstw agroturystycznych? Oczyszczalnie tego typu są ekologiczne,...
-
 Budownictwo ekologiczne
Jakie są ekologiczne materiały budowlane?
Budownictwo ekologiczne staje się coraz popularniejsze. Zaliczają się do niego nie tylko domy pasywne i energooszczędne. To również użyte to budowy materiały. Jakie to są ekologiczne materiały...
-
 Ochrona środowiska
Korzystanie z opakowań tekturowych, a kwestie ekologii
Trzeba przyznać, że we współczesnym świecie różnego rodzaju opakowania odgrywają kluczową rolę. Mają one szerokie zastosowanie w szeroko pojętym przemyśle i nie sposób ich całkowicie wyeliminować....
-
 Oczyszczanie i recykling
Jakie kary grożą za nieautoryzowany wywóz odpadów przemysłowych?
Nieautoryzowane wyprowadzanie gruzu z terenu budowy może prowadzić do poważnych konsekwencji prawnych i finansowych. Czy warto ryzykować, mając na uwadze surowe przepisy oraz wysokość kar?...